

De kosten van een bioreactor omvatten veel meer dan alleen de prijs van het vat. Wie een systeem voor kweekvlees dimensioneert, moet zich primair richten op vijf kernaspecten: grootte, materiaal, besturingshardware, menging en zuurstofoverdracht en de opschalingsstrategie.
Kort samengevat:
- Een kleine laboratoriumbioreactor van 50 liter kost circa US$ 7.000 tot US$ 9.000
- Een grootschalig systeem van 5.000+ liter kan oplopen tot US$ 300.000 of meer
- Roestvrij staal brengt doorgaans hogere initiële investeringskosten met zich mee, plus systemen voor reiniging en sterilisatie
- Single-use units verlagen de initiële investering, maar brengen doorlopende kosten voor disposable zakken met zich mee
- Hoogwaardige sensoren en automatisering verhogen de kosten, maar verlagen de arbeidskosten en het risico op batchverlies
- De opschalingsstrategie is bepalend: één groot vat, meerdere kleinere units of een continu proces beïnvloeden de kostenstructuur elk op een wezenlijk andere manier
- Een model uit het bronartikel suggereert dat continue procesvoering de CapEx en OpEx over een periode van 10 jaar met 55% kan verlagen
Met andere woorden: de goedkoopste bioreactor in aanschaf is niet per definitie het meest kostenefficiënte systeem in gebruik.
Dr. Marianne Ellis: Ontwerp van grootschalige bioreactoren en bioprocessen voor kweekvlees
sbb-itb-c323ed3
Korte vergelijking
| Kostenfactor | Invloed op de kosten | Aandachtspunten |
|---|---|---|
| Grootte en werkvolume | Grotere vaten zijn duurder in aanschaf, installatie, verwarming, koeling en exploitatie | Ruimtebeslag, nutsvoorzieningen, celdichtheid |
| Materiaal en constructie | Roestvrij staal en single-use kunststof bioreactoren kennen een fundamenteel andere kostenstructuur | Reiniging, verbruiksartikelen, contaminatierisico |
| Besturing en sensoren | Vergaande automatisering verhoogt de initiële investering | Kalibratie, arbeid, batchconsistentie |
| Menging, zuurstof en warmte | Een suboptimaal ontwerp verhoogt het energieverbruik en procesproblemen | Afschuifspanning, zuurstofbehoefte, koellast |
| Opschalingsstrategie | Batch-, scale-out- en continue configuraties bepalen de langetermijnkosten | Risicospreiding, stilstandtijd, totale output |
Kort samengevat: de kosten van een bioreactor worden bepaald door ontwerpkeuzes die zowel de aanschafprijs als de operationele exploitatiekosten sturen.
Wat de kosten van een bioreactor daadwerkelijk omvatten
De kosten van een bioreactor hebben betrekking op het volledige geïnstalleerde systeem en niet uitsluitend op het vat. Bij de productie van kweekvlees kunnen de kosten snel oplopen wanneer een reactor geschikt moet zijn voor hoge celdichtheden en een strikt steriele procesvoering.
De kosten vallen uiteen in twee hoofdcategorieën. Kapitaaluitgaven (CapEx) omvatten de initiële investeringen: het vat, de automatiseringshardware, sensoren, leidingwerk, gaslijnen, installatie en validatie/kalibratie. Bij roestvrijstalen systemen is tevens CIP- en SIP-infrastructuur vereist. Operationele uitgaven (OpEx) dekken de dagelijkse exploitatiekosten: kweekmedia, energie, water, arbeid, herkalibratie en reserveonderdelen. Veel van deze kosten vloeien rechtstreeks voort uit de ontwerpkeuzes – en dat is precies waarom de volgende vijf factoren van doorslaggevend belang zijn.
| Kostenpost | Type | Voorbeelden |
|---|---|---|
| Vat & hardware | CapEx | Roestvrijstalen tanks, impellers, motoraandrijvingen, single-use behuizingen |
| Automatisering & besturing | CapEx | PLC-systemen, PID-regelaars, HMI-touchscreens |
| Verbruiksartikelen | OpEx | Kweekmedia, single-use zakken, antischuimmiddelen, gassen (O₂, CO₂, N₂) |
| Voorzieningen | OpEx | Elektriciteit voor verwarming/koeling, water voor CIP/SIP, stoomopwekking |
| Onderhoud | OpEx | Sensorherkalibratie, vervanging van afdichtingen, filtervervangingen, arbeid |
Drie begrippen zijn van belang voordat we op deze vijf factoren ingaan.
Werkvolume is het vloeistofvolume in de reactor. Dit is doorgaans 70–80% van de totale vatcapaciteit [1][2], en het is bepalend voor zowel de omvang van het vat als de benodigde facilitaire ruimte.
Zuurstofoverdracht beschrijft hoe efficiënt zuurstof de cellen bereikt. Wanneer de overdracht suboptimaal is, kan een grotere en duurdere reactor nodig zijn voor hetzelfde resultaat [2].
Procesbeheersing omvat de geautomatiseerde monitoring en bijsturing van pH, temperatuur en opgeloste zuurstof [1][2]. Een nauwkeurigere besturing verhoogt de CapEx, maar kan het risico op mislukte batches beperken en de benodigde arbeid verminderen.
1. Bioreactorgrootte en werkvolume
Capaciteit is een van de duidelijkste kostendrijvers bij een bioreactor. Naarmate het werkvolume toeneemt, stijgen de kosten van het vat, evenals die van gastoevoer, verwarming, koeling, sterilisatie, sensoren en besturingssystemen. Eenvoudig gezegd bepaalt de schaal vrijwel elke andere kostenbeslissing.
Impact op CapEx
Grotere vaten zijn niet alleen duurder in aanschaf; ze vereisen ook aanzienlijk meer investeringen voor integratie in de faciliteit. Commerciële productie vereist vaak reactoren van duizenden liters, waardoor de initiële uitgaven vele malen hoger liggen dan voor laboratorium- of pilotsystemen[2].
Hier speelt tevens een praktische afweging. In plaats van één zeer grote reactor kiezen sommige producenten voor meerdere systemen van 100–1.000 liter. Dat kan de initiële investeringen drukken en gelijktijdig de technische risico's spreiden[2]. Dit is een pragmatische route voor organisaties die flexibel willen opschalen zonder al het kapitaal in één enkel reusachtig systeem vast te leggen.
Impact op OpEx
Grotere werkvolumes kunnen de kosten per kilogram verlagen in bepaalde opstellingen. Dit betekent echter niet dat de operationele dagelijkse kosten over de gehele linie dalen. Omvangrijkere systemen vergen doorgaans meer energie voor temperatuur- en procesregeling, grotere hoeveelheden media en meer arbeidsinzet voor bediening en onderhoud.
Daarnaast wordt de procesbeheersing complexer bij toenemend volume. Op grotere schaal zijn gradiënten van zuurstof, nutriënten en afvalstoffen aanzienlijk lastiger te beheersen[2]. En wanneer de procescondities binnen het vat divergeren, kan dit de procesprestaties direct nadelig beïnvloeden.
Productie met hoge dichtheid
Productie met hoge dichtheid richt zich vaak op celdichtheden van meer dan 1×10^7 cellen/mL[2]. Dat toont aan wat grote systemen kunnen opleveren, maar het laat ook zien hoeveel kapitaal er nodig is om dat te bereiken. Voor veel producenten is een betere route om kleinere reactoren te gebruiken en deze op hoge dichtheid te laten draaien, in plaats van zich al vroeg vast te leggen op een massieve infrastructuur.
| Werkvolume | Typische toepassing |
|---|---|
| 50 liter | R&D en vroege ontwikkeling[1] |
| 100–1.000 liter | Scale-out-faciliteiten; traject met lagere kapitaaluitgaven[2] |
| 1.000–5.000 liter | Pilot- en industriële schaal[1] |
| 5.000 liter+ | Grote industriële systemen[1] |
Zodra de omvang is bepaald, bepalen het materiaal en de constructiestandaard hoe kostbaar het vat zelf wordt.
2. Reactormateriaal en constructiestandaard
Materiaalkeuze is een van de belangrijkste factoren die de kosten van bioreactoren beïnvloeden. Roestvrij staal, single-use polymeersystemen en glas brengen elk een andere mix van initiële investeringen, operationele kosten en dagelijkse risico's met zich mee. Vervolgens is er het volgende niveau: zodra u het materiaal kiest, is de constructiestandaard bepalend voor de sterilisatievereisten, onderhoudswerkzaamheden en de kosten van vervangingsonderdelen.
Impact op CapEx
Glassystemen zijn doorgaans de meest voordelige optie. Ze worden meestal gebruikt op laboratorium- en bench-top-schaal, gewoonlijk rond de 3–50 liter [1].
Wanneer teams overstappen op grotere pilot- en industriële volumes, wordt roestvrij staal doorgaans de standaardeisen [2]. Single-use systemen kunnen de initiële uitgaven verlagen, wat op het eerste gezicht aantrekkelijk klinkt. Op de schaal van kweekvlees maken de kosten van steriele wegwerpzakken ze echter vaak oneconomisch [2].
Impact op OpEx
Roestvrijstalen systemen brengen terugkerende bedrijfskosten met zich mee voor het water, de energie en de reinigingschemicaliën die nodig zijn voor elke sterilisatiecyclus [2]. Single-use systemen draaien dat model om: ze verminderen de reinigingslast, maar vervangen deze door een terugkerende inkoopverplichting voor wegwerpzakken.
Voor de productie van kweekvlees met een hoge dichtheid is de bouwkwaliteit van groot belang, omdat deze het contaminatierisico en de batchconsistentie beïnvloedt. Kweekvleescellen hebben geen celwand, waardoor ze gevoeliger zijn voor fysieke stress dan microbiële cellen. Daardoor zijn constructiedetails meer dan alleen een formaliteit.
Een ruwe interne oppervlakteafwerking of een gebrekkige laskwaliteit kan microscopisch kleine spleten achterlaten waarin verontreinigingen zich kunnen ophopen. En in deze context kan een enkel contaminatie-incident een complete batch ruïneren. 316L roestvrij staal is een gangbare industriële standaard voor kweekvleesbioreactoren, omdat het uitstekende corrosiebestendigheid biedt en optimaal presteert bij hygiënische reinigingsmiddelen [1].
Sensorrobuustheid is eveneens van cruciaal belang. In-line sensoren moeten herhaalde sterilisatiecycli kunnen doorstaan zonder kalibratiedrift te vertonen [2]. De interne geometrie heeft daarnaast een directe invloed op de celprestaties. De constructie van een reactor bepaalt in welke mate cellen worden blootgesteld aan afschuifspanning tijdens het mengen, wat de levensvatbaarheid en differentiatie kan beïnvloeden [2].
Na materiaal- en constructiekwaliteit is de hoeveelheid benodigde regelhardware de volgende grote kostendrijver.
3. Procesbewaking en instrumentatie
Na het ontwerp van het reactorvat is de regelhardware vaak de volgende grote kostendrijver.
CapEx-impact
Basisregelsystemen zijn relatief voordelig. Zodra u echter overstapt op units op industriële schaal met volledige automatisering, sensorpakketten en touchscreen-bedieningspanelen, kunnen de kosten oplopen tot boven de $200.000. Voeg daar geavanceerde spectroscopische systemen voor online, realtime monitoring aan toe, en de uitgaven in het topsegment stijgen verder [1][2].
OpEx-impact
In-line sensoren brengen operationele kosten met zich mee. Ze vereisen regelmatige kalibratie en periodieke vervanging, wat de uitgaven aan arbeid en onderhoud verhoogt. Offline monstername beperkt de benodigde hardware, maar brengt meer handmatig werk en een hoger contaminatierisico met zich mee [2].
Effect op procesconsistentie
De belangrijkste parameters om te monitoren zijn temperatuur, pH, opgeloste zuurstof, CO₂, glucose, biomassa en cruciale metabolieten [2]. Wanneer één van deze parameters ontbreekt, kan het proces onopgemerkt op de achtergrond afwijken totdat het probleem leidt tot verminderde prestaties of verloren batches.
In grote vaten volstaat één enkele sensormeting vaak niet. De omstandigheden kunnen variëren tussen verschillende zones in de reactor; daarom zijn sensormatrices op meerdere posities vaak noodzakelijk om deze gradiënten nauwkeurig in kaart te brengen en geautomatiseerde regelsystemen van bruikbare stuurdata te voorzien [2].
Relevantie voor kweekvleesproductie met hoge dichtheid
Kweekvleesculturen met een hoge dichtheid – over het algemeen gedefinieerd als meer dan 1 × 10⁷ cellen/mL – stellen aanzienlijk hogere eisen aan monitoringsystemen [2]. Naarmate de celdichtheid toeneemt, hopen remmende metabolieten zoals ammoniak en melkzuur zich sneller op. Als de instrumentatie deze verschuivingen niet in realtime registreert, kan de levensvatbaarheid van de cellen snel afnemen.
Zelfs bij robuustere cellijnen blijft nauwkeurige reactorinstrumentatie essentieel om afwijkingen in een vroeg stadium te signaleren.
Die regelingsdruk wordt nog groter wanneer de reactor ook moet zorgen voor menging, zuurstofoverdracht en warmtebeheer.
4. Ontwerp van menging, zuurstofoverdracht en warmtebeheer
Zodra de regelsystemen zijn ingericht, is de volgende grote kostendrijver de manier waarop de reactor vloeistof verplaatst, zuurstof in de kweek brengt en warmte afvoert.
Bij de productie van kweekvlees hebben deze drie taken een directe invloed op zowel de CapEx als de OpEx.
Impact op CapEx
Het mengsysteem heeft een grote invloed op de reactorkosten en de constructieve complexiteit. Roertankreactoren (STR's) zijn nog altijd de standaardconfiguratie. Ze maken gebruik van mechanische impellers, die in veel bioprocessen uitstekend functioneren. Maar bij kweekvlees is er een knelpunt: dierlijke cellen hebben geen celwand, waardoor ze veel gevoeliger zijn voor schuifspanning veroorzaakt door turbulentie. Dat betekent dat het reactorontwerp vaak moet uitwijken naar configuraties met low-shear impellers, of naar airlift-reactoren.
Airlift-reactoren maken gebruik van gecontroleerde gasbegassing en hebben geen bewegende delen. Daardoor kunnen ze op grotere schaal een betere oplossing bieden. Ze worden zelfs aanzienlijk aantrekkelijker boven de 20.000 L, waar mechanisch roeren moeilijker te verantwoorden valt [2].
Warmtebeheer vormt een extra kostenlaag. Grootschalige kweken met hoge dichtheid produceren continu warmte, en die warmte moet worden afgevoerd om zoogdiercellen op 37°C te houden [2]. In de praktijk vereist dit de toevoeging van koelmantels en temperatuurregelapparatuur, wat de CapEx verhoogt [1].
Impact op OpEx
De operationele kosten worden sterk bepaald door het energieverbruik. Menging, beluchting en koeling vergen allemaal energie, en dat loopt op grote schaal snel op.
CIP en SIP verhogen daarnaast het water- en energieverbruik bij roestvrijstalen systemen. Single-use systemen omzeilen deze reinigingsstappen, maar daar staat de prijs van wegwerpzakken tegenover [1][2].
Invloed op procesconsistentie
Bij een gebrekkige menging kunnen er in de reactor gradiënten ontstaan op het gebied van voedingsstoffen, zuurstof en temperatuur. Dat is problematisch, omdat cellen in het ene deel van het vat aan heel andere omstandigheden kunnen worden blootgesteld dan cellen elders.
De uniformiteit kan worden verbeterd door de snelheid van de impeller te verhogen, maar dat leidt eveneens tot hogere schuifkrachten. Beluchting kent een vergelijkbare afweging: kleinere bellen kunnen de zuurstofoverdracht verbeteren, maar kunnen tegelijkertijd de cellen beschadigen [2].
Dat is precies wat de opschaling van kweekvlees zo complex maakt. Een betere overdracht gaat vaak gepaard met meer stress voor de cellen.
Relevantie voor kweekvleesproductie met hoge dichtheid
Bij hoge celdichtheden drijven deze kwesties de kosten snel op [2]. De zuurstofbehoefte stijgt scherp, de warmteproductie neemt toe en het risico op lokale gradiënten groeit bij elke toename van het reactorvolume.
Deze ontwerpkeuzes bepalen tevens of een reactor op een efficiënte wijze kan worden opgeschaald.
5. Opschalingsstrategie en doelmatigheid
Zodra een reactor goed kan mengen, voldoende zuurstof kan leveren en warmte adequaat kan afvoeren, is de schaal de volgende grote kostenfactor. Dit is het punt waarop veel projecten óf financieel haalbaar worden óf juist snel zeer kostbaar worden.
De schaalstrategie is een van de belangrijkste bepalende factoren voor de kosten van een bioreactor.
Impact op CapEx
Er zijn globaal twee routes: scale-up of scale-out. Scale-up betekent overstappen naar steeds grotere vaten. Scale-out betekent het gelijktijdig laten draaien van meerdere kleinere reactoren.
Op papier lijkt de keuze voor grotere vaten wellicht voor de hand liggend. In de praktijk kunnen de kosten echter snel oplopen zodra u de grens van enkele duizenden liters passeert. Er is complexere engineering nodig voor de beheersing van gasuitwisseling, warmteoverdracht en afschuifspanning (shear stress). Dit drijft de initiële investeringen aanzienlijk op [2].
Scale-out kan die initiële CapEx-druk verlichten en het kapitaalrisico over meerdere units spreiden. Het addertje onder het gras is eenvoudig: om meerdere kleinere reactoren efficiënt te laten draaien, is achter de schermen doorgaans meer automatisering vereist [2].
Daarnaast speelt het procesmodel zelf een rol. Modellen tonen aan dat de overstap van batch- naar continue verwerking een besparing van 55% op zowel CapEx als OpEx over een periode van 10 jaar kan opleveren, terwijl er tegelijkertijd een kleiner vatvolume nodig is voor dezelfde output [2]. Dat is een fundamentele verschuiving, geen marginale aanpassing.
Impact op OpEx
Batchprocessen brengen over het algemeen hogere operationele kosten met zich mee vanwege de inherente stilstandtijd tussen runs. Bovendien zijn er vaak grotere vaten nodig om de productietargets te halen. Beide factoren drijven de OpEx op [2].
Continue en perfusiesystemen werken anders. Ze handhaven het proces in een steady-state, wat leidt tot minder inactieve tijd en minder inefficiëntie door herhaaldelijk opstarten en stoppen. Desondanks verdwijnen de voornaamste operationele kostenposten niet: het verbruik van kweekmedia en de energie voor sterilisatie blijven bij elke route de grootste factoren [2].
Effect op procesconsistentie
Batchculturen zijn van nature variabel. De concentratie nutriënten neemt in de loop van de tijd af, terwijl metabolieten zich ophopen. Dit betekent dat de procescondities tijdens de run verlopen, wat de procesbeheersing bemoeilijkt.
Continue productie houdt het systeem in een steady-state. Dit reduceert direct gradiëntproblemen in zuurstof, nutriënten en temperatuur — uitdagingen die aanzienlijk toenemen naarmate reactoren groter worden [2]. Eenvoudig gezegd: wat beheersbaar lijkt in een klein vat, kan in een groot vat een aanzienlijk knelpunt worden.
Gebruik, voordat u zich vastlegt op grootschalige CapEx, 250 mL scale-down reactoren om de condities te optimaliseren [2]. Dit is een aanzienlijk kostenefficiëntere manier om te bepalen wat de cellen werkelijk nodig hebben.
Relevantie voor kweekvleesproductie met hoge dichtheid
Voor kweekvlees wordt dit nog specifieker. Veel vleesrelevante cellen zijn hechtingsafhankelijk, waardoor ze zich van nature niet lenen voor grootschalige productie in een schaalbare bioreactor. Om dat mogelijk te maken, moeten producenten cellen vaak aanpassen voor suspensiegroei of microdragers gebruiken [2].
Die adaptatie is geen bijzaak. Het vormt de kern van de commerciële haalbaarheid. Met andere woorden: schaal draait niet alleen om het vatvolume. Het gaat er ook om of de cellen kunnen functioneren in een systeem dat op productieniveau kan draaien zonder dat de kosten uit de hand lopen. Deze keuzes bepalen de afwegingen in de onderstaande tabel.
Kostenafwegingen van bioreactoren in één oogopslag
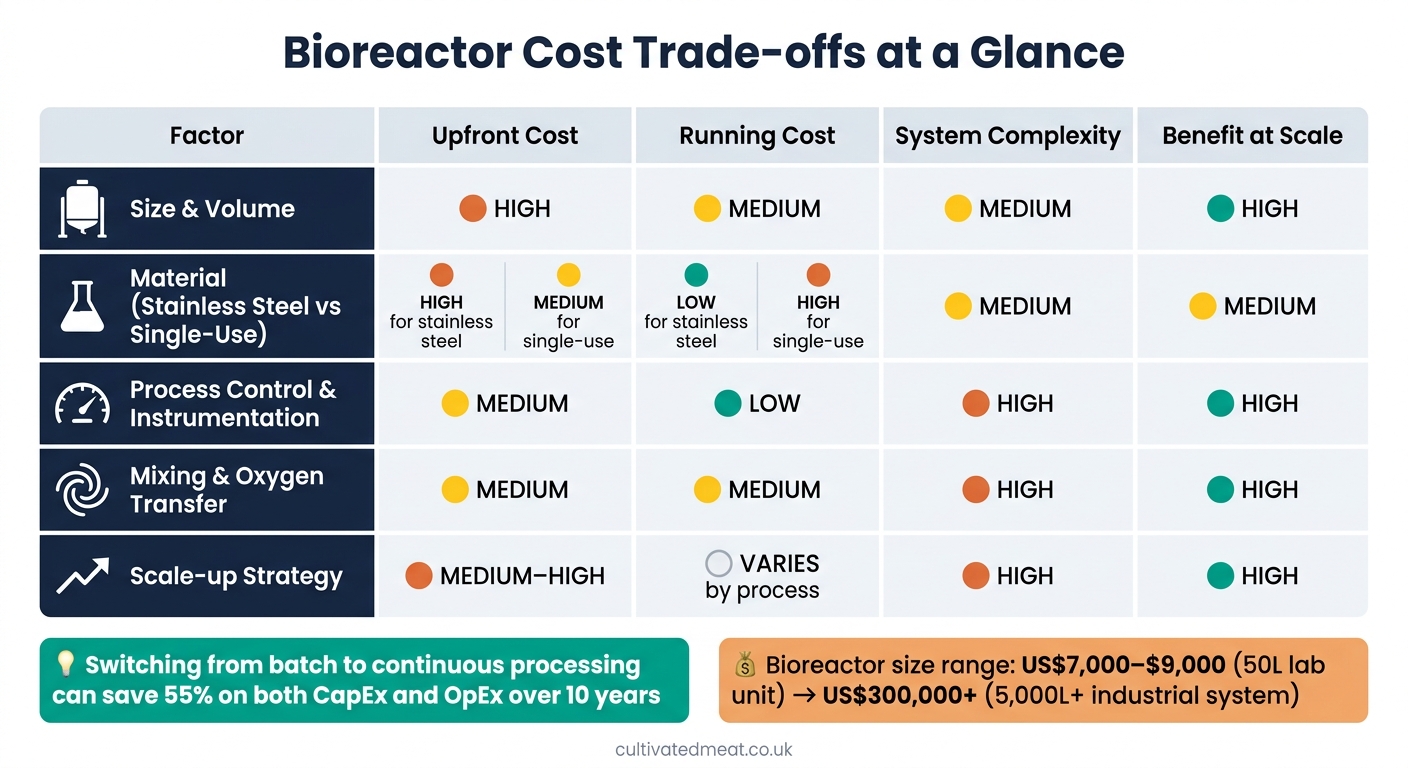
Kostenfactoren van bioreactoren: CapEx- vs. OpEx-uitsplitsing voor kweekvlees
In kweekvleessystemen met een hoge celdichtheid draait het bij kosten om meer dan alleen de prijs van het vat. Vijf factoren bepalen het totale plaatje op verschillende manieren: initiële investeringen, operationele kosten en technische complexiteit. De onderstaande tabel zet deze factoren naast elkaar.
Beschouw dit als een kostenoverzicht, niet als een ranglijst.
| Factor | Initiële kosten | Operationele kosten | Systeemcomplexiteit | Voordeel op schaal |
|---|---|---|---|---|
| 1. Afmeting & volume | Hoog | Gemiddeld | Gemiddeld | Hoog |
| 2. Materiaal (roestvrij staal vs. single-use) | Hoog (roestvrij staal) / Gemiddeld (single-use) | Laag (roestvrij staal) / Hoog (single-use) | Gemiddeld | Gemiddeld |
| 3. Procesbeheersing & instrumentatie | Gemiddeld | Laag | Hoog | Hoog |
| 4. Mengen & zuurstofoverdracht | Gemiddeld | Gemiddeld | Hoog | Hoog |
| 5. Opschalingsstrategie | Gemiddeld–Hoog | Varieert per proces | Hoog | Hoog |
Een snelle blik op de tabel maakt één ding duidelijk: elke kostendrijver heeft op een ander punt impact. Grotere systemen vergen over het algemeen een hogere initiële investering. De materiaalkeuze verschuift de balans tussen kapitaaluitgaven (CapEx) en terugkerende operationele uitgaven (OpEx). Besturingssystemen verhogen de complexiteit, maar kunnen de procesconsistentie op schaal aanzienlijk verbeteren.
Menging en zuurstofoverdracht vallen in een vergelijkbare categorie. Ze zorgen niet alleen voor hogere hardwarekosten; ze maken het complete systeem ook complexer om optimaal te laten functioneren. En bij celkweek met hoge dichtheid is dat cruciaal. Als de menging gebrekkig is of de zuurstoftoevoer tekortschiet, kunnen de prestaties snel kelderen.
De opschalingsstrategie heeft op de lange termijn het grootste effect op de totale kosten. Dit is het punt waar het procesontwerp de economische haalbaarheid drastisch kan veranderen. De kosten nemen sterk toe naarmate u van het laboratorium naar industriële productie overstapt; vroege keuzes rondom schaalbaarheid werken daarom lang door. Deze beslissingen zijn van cruciaal belang nu de sector de roadmap voor kweekvlees richting commercialisering volgt. Eén voorbeeld springt eruit: uit modelstudies blijkt dat de overstap van batch- naar continue processen over een periode van 10 jaar een besparing van 55% op kapitaal- en operationele uitgaven kan opleveren [2].
De conclusie brengt deze afwegingen samen.
Conclusie
Geen enkele specificatie op zich bepaalt de kosten van een bioreactor. Het komt neer op vijf centrale keuzes: afmeting, materiaal, procesbeheersing, menging en opschalingsstrategie. Het belangrijkste aandachtspunt zijn de totale kosten (TCO), en niet alleen de initiële aanschafprijs.
De juiste bioreactor is het model dat aansluit bij het procesdoel tegen de laagste totale kosten. U kunt een kostencalculator voor kweekvlees gebruiken om deze variabelen te modelleren. Het systeem moet geschikt zijn voor de cellijn, de steriliteit waarborgen en een gestage groei ondersteunen zonder onnodige extra kosten voor het proces te genereren. Daarom wegen vroege ontwerpbeslissingen zo zwaar mee.
De proceskeuze kan op termijn zowel de CapEx als de OpEx aanzienlijk beïnvloeden. Een slimmer bioreactorontwerp is een belangrijke route naar lagere productiekosten voor kweekvlees.
Bezoek voor meer educatieve artikelen over kweekvlees Cultivated Meat Shop.
Veelgestelde vragen
Waarom vormt de aanschafprijs van het vat slechts een deel van de totale bioreactorkosten?
De prijs van het vat is slechts één component van de totale kosten van een bioreactor. Een groot deel van de uitgaven vloeit voort uit de dagelijkse operationele kosten en de benodigde facilitaire infrastructuur rondom het systeem.
Dit omvat onder meer energie voor verwarming, koeling en zuurstofcirculatie, alsmede CIP/SIP-systemen (cleaning- en sterilisation-in-place) en uiterst nauwkeurige monitoringapparatuur. Bij Cultivated Meat Shop volgen we hoe deze factoren de kosteneffectiviteit bepalen naarmate de industrie toewerkt naar schaalbare, food-grade normen.
Wanneer is single-use voordeliger dan roestvrij staal?
Single-use bioreactoren kunnen goedkoper zijn dan roestvrijstalen systemen doordat ze de noodzaak voor kostbare CIP- en SIP-infrastructuur wegnemen. Ze kunnen tevens de initiële kapitaalinvesteringen verlagen, aangezien ze minder roestvrij staal, leidingwerk en sensoren vereisen.
Doordat ze voorgesteriliseerd worden geleverd, kunnen ze bovendien de doorlooptijden verkorten en het water- en energieverbruik terugdringen. De businesscase is echter alleen rendabel wanneer afvalstromen effectief worden beheerd en de inkoopprijs van voedselveilige wegwerpbags voor kweekvlees beheersbaar blijft.
Waarom kan continue procesvoering de kosten van bioreactoren verlagen?
Continue procesvoering kan de bioreactorkosten verlagen doordat stilstandtijden voor reiniging en sterilisatie tussen opeenvolgende runs worden vermeden. In plaats van een discreet batchproces blijft het systeem continu operationeel: mature cellen worden geoogst, verse nutriënten worden toegevoerd en de productie loopt ononderbroken door.
In combinatie met real-time monitoring en celretentiesystemen verhoogt deze opzet de productie-efficiëntie, terwijl zowel de investerings- als de operationele kosten dalen. Over een periode van 10 jaar kan dit de kosten met wel 55% reduceren ten opzichte van traditionele batchverwerking.


